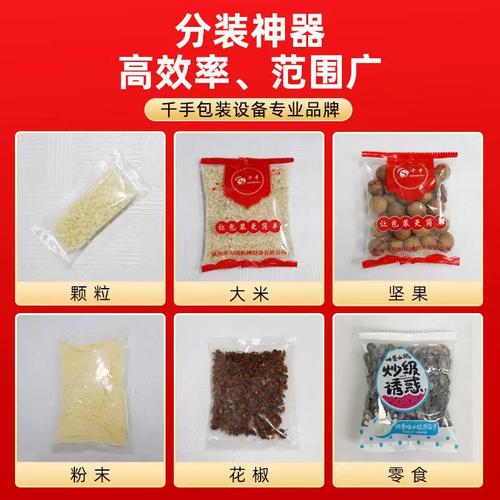
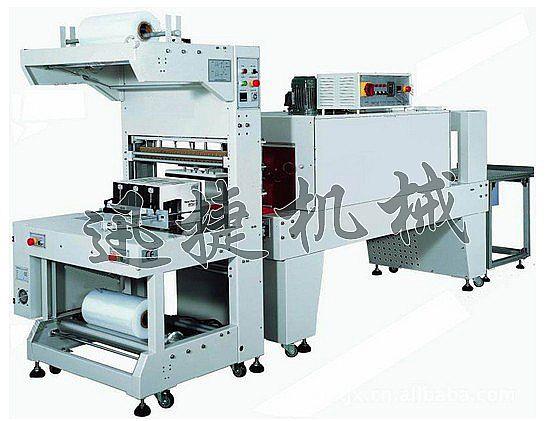
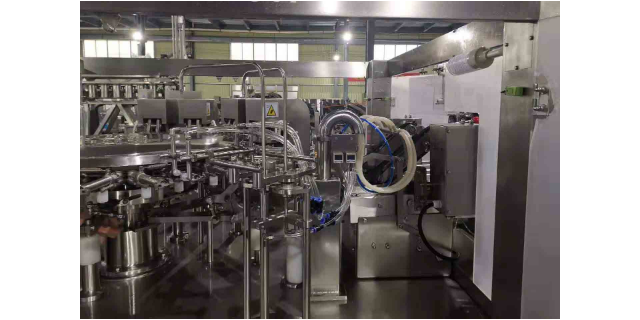
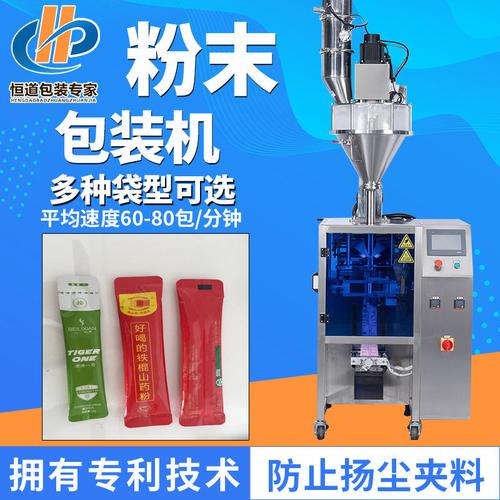
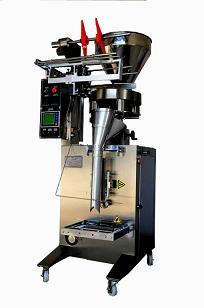
多功能包装机 从自动供袋到封口的全流程智能化解决方案
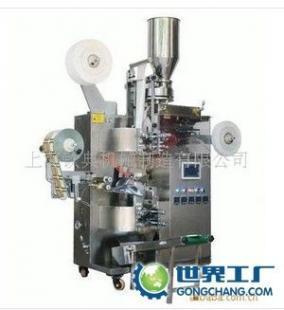
在现代化工业生产中,包装环节的效率与稳定性直接影响着企业的产能与成本。多功能包装机凭借其高度集成与自动化能力,正成为食品、医药、化工、日化等行业的核心装备。一台优秀的多功能包装机,需将自动供袋、上袋、充填、封口四大功能无缝衔接,实现从空袋到成品包装的全自动作业。本文将深入解析这四大功能模块及其协同价值。
一、自动供袋:稳定有序的物料起点
自动供袋系统是多功能包装机的首要环节,负责将成叠或成卷的预制袋准确、连续地输送到上袋工位。常见的供袋方式包括储袋仓式、链板输送式以及旋转鼓轮式。高精度传感器实时监测袋位,配合伺服电机驱动,可避免空袋、双袋、卡袋等问题;可调节的挡袋与吸袋机构能适应不同尺寸、厚度的包装袋,确保供袋节拍与整机运行速度匹配,为后续工序提供稳定的物料流。
二、上袋:精准抓取与定位
上袋功能将空袋从供袋工位转移至充填工位,通常采用真空吸盘配合机械臂或旋转凸轮机构。吸盘组从袋口两侧吸附,在气压与伺服控制下完成取袋、张袋口、套入充填嘴等动作。定位精度直接影响充填与封口的良品率,因此上袋系统需具备自检纠偏能力——利用视觉或光电传感器检测袋口位置,偏差较大时自动报警或停机。对于带拉链、自立袋等特殊袋型,还需增加开袋口吹气或夹爪辅助,以确保袋口完全张开。
三、充填:定量与速度的平衡术
充填是多功能包装机的核心计量环节。根据物料特性,可配置不同计量方式:
- 螺杆充填:适用于粉料、粉末,精度高,通过伺服螺杆控制下料量;
- 量杯充填:适用于颗粒、豆类,通过可调量杯容积改变份量;
- 活塞泵充填:适用于液体、酱料,流量稳定,可防止滴漏;
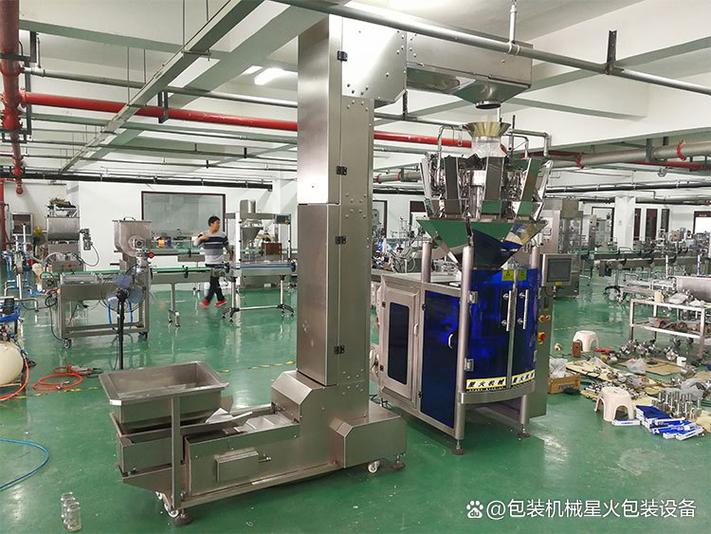
- 多头组合秤:适用于不规则块状或混合物料,速度快、精度佳。
充填过程需与上袋动作精确同步,常在充填嘴部位配置升降或振动装置,防止物料搭桥、溢出。配有称重反馈系统的机型还能实时对充填量进行修正,确保每袋重量符合标准。
四、封口:密封与美观兼顾
封口质量决定了包装的保质性与外观。多功能包装机常用的封口方式包括热封、超声波封口、脉冲封口等。热封是主流选择,通过加热封口刀在设定温度、压力与时间下使袋口内层材料熔合。伺服驱动的封口机构可精确控制停留时间,避免虚封或过封;冷却装置则较快定型,防止拉丝。有些机型还集成了抽真空、充氮或排气功能,以满足食品保鲜或防氧化需求。封口后通常有整形或检测工位,对封口强度、外观进行在线监控。
五、四合一协同:效率与柔性并行
将供袋、上袋、充填、封口集成于同一台多功能包装机,不仅节省占地,还提升了同步精度。现代设备多采用PLC与伺服系统,通过电子凸轮取代机械凸轮,使各动作可独立调节、快速更换配方。快速换型机构(如快拆充填螺杆、可换袋宽导轨)让企业能在20分钟内完成产品切换,轻松应对多品种、小批量订单。行业数据显示,这类一体化包装机可提升产能30%以上,同时降低人工接触带来的污染风险,尤其契合GMP与HACCP要求。
六、
多功能包装机的自动供袋、上袋、充填、封口功能,如同一条高效协作的流水线,每道工序环环相扣。选购时应结合物料特性、袋型尺寸、产能目标与卫生等级,重点关注供袋稳定性、上袋精度、充填计量方式及封口可靠性。唯有做到整机协调,才能把“多功能”真正转化为生产力。
如若转载,请注明出处:http://www.1314keji.com/product/43.html
更新时间:2026-10-05 16:51:35